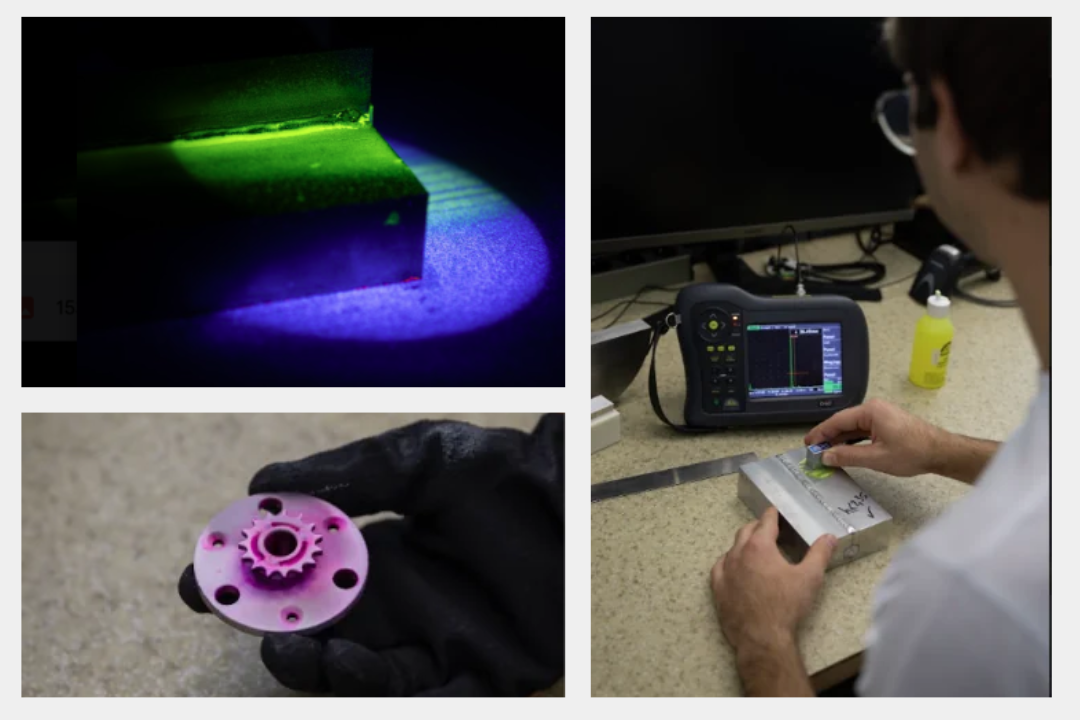
Hegesztett szerkezetek, gépalkatrészek gyártása során felmerülhetnek olyan helyzetek, amikor szükség van a varratok alapos vizsgálatára. Ilyenkor kerülnek szóba első körben a roncsolásmentes anyagvizsgálati módszerek, amelyek lehetővé teszik, hogy egy gyártásban lévő darabot megvizsgáljuk a szerkezet tönkretétele nélkül. A Mediagnost Kft. három féle roncsolásmentes anyagvizsgálati módszerre készítette fel a gyártást, amelyek mostantól rendelkezésre állnak a gyártásközi anyagvizsgálati igények kielégítésére. Ezek a penetrációs (PT), mágnesporos (MT) és ultrahangos (UT) anyagvizsgálatai módszerek. Ezen három vizsgálati módszeren felül képesek vagyunk az ezt a hármat átfogóan kiegészítő vizuális (VT) vizsgálatra is. Mind a négy fent felsorolt módszerhez rendelkezünk 2-es szintű tanúsítvánnyal is.
Ebben az írásban a penetrációs, a mágnesporos, és az ultrahangos anyagvizsgálat általános bemutatását tesszük meg, Mediagnost szemszögből.
1. Penetrációs anyagvizsgálat (PT)
A penetrációs vizsgálat egy kapilláris hatáson alapuló roncsolásmentes eljárás, amelynek célja a felületre nyíló, szabad szemmel nehezen vagy egyáltalán nem észlelhető folytonossági hiányok – repedések, porozitások, kötéshibák – kimutatása. A módszer alkalmazhatósága nem korlátozódik ferromágneses anyagokra, így fémek, ötvözetek, kerámiák és bizonyos polimerek vizsgálatára egyaránt alkalmas, amennyiben a vizsgált felület nem porózus.
A Mediagnost Kft. jelenleg a színkontrasztos technológiára van felkészülve, de mivel a majd lentebb tárgyalt mágnesposor vizsgálatnál kiderül, rendelkezünk UV lámpával is, így akár a fluoresztecens eljárásra is képesek vagyunk.
A jelenlegi szükségleteink és vizsgálati arzenálunk nem teszi indokolttá, hogy a fluoreszcens eljárásra is felkészültek legyünk, a mi igényeinket egyelőre a színkontrasztos eljárás kielégíti. Mivel a gyártásunkban sok alumínium alkatrész megfordul, ezért elengedhetetlen ennek a technológiának a megléte, hiszen nem ferromágneses anyagról beszélünk, így a mágnesporos eljárás nem alkalmazható ezen alkatrészek esetén.
Ezzel a vizsgálattal a felültre nyílt varrathibákat vagyunk képesek kimutatni mint például a repedéseket, vagy a porózusságot. Tudunk vizsgálni továbbá öntvényeket, vagy kovácsolt alkatrészeket illetve tengelyek vagy egyéb gépalkatrészek fáradásából adódó repedéseit.
2. Mágnesporos anyagvizsgálat (MT)
A mágnesporos vizsgálat olyan roncsolásmentes eljárás, amely kizárólag ferromágneses anyagok – szénötvözetű és ötvözött acélok, öntöttvasak – felületi és felület közeli hibáinak kimutatására alkalmas.
A módszer fizikai alapja, hogy a vizsgálandó alkatrészben mágneses teret indukálunk, amely a hibamentes anyagban egyenletesen, torzításmentesen halad át. Amennyiben a mágneses fluxus útjába egy folytonossági hiány – például repedés, zárvány vagy kötéshiba – kerül, a mágneses ellenállás lokálisan megnő, ami a hiba környezetében úgynevezett szórt mágneses fluxus kialakulásához vezet. A vizsgált anyag felületére juttatott mágnesezhető por ezt a fluxus változást képes szemmel láthatóvá tenni. A vizsgálóanyagban lévő mágneses szemcsék a hibahelynél összegyűlnek és orientálódnak, így erősebb indikációt mutatnak, ezáltal felfedve az alapanyag integritási hibáját. A vizuális effekt erősítésére használunk fluoreszcens vizsgáló anyagot, amely UV fény alatt teszi láthatóvá az indikációkat. Ezzel a megközelítéssel javítható a vizsgálat érzékenysége, ezáltal a kiértékelés megbízhatósága. A Mediagnost jelenleg ez utóbbi, UV-s technológiára van berendezkedve.
A mágneses gerjesztést patkó alakú elektromágnessel vagyunk képesek előállítani. A patkómágnes állítható pofái miatt széles mérettartományban tudunk anyagvizsgálatot végezni.
A módszer előnye, a penetrációs vizsgálathoz képest, hogy nem csak a felületre nyitott, hanem a kicsivel a felület alatti hibákat is képes kimutatni. Hátránya azonban, hogy csak mágnesezhető alapanyagok vizsgálhatóak vele, így a műszaki anyagok nagy részére így ez a módszer nem alkalmazható. További hátulütő, hogy a vizsgált darabokat – amennyiben a későbbi felhasználás során zavaró lenne, hogy a vizsgálattól felmágneseződtek – demagnetizálni szükséges.
3. Ultrahangos anyagvizsgálat (UT)
Az ultrahangos vizsgálat kiválóan kiegészíti a fent említett két módszert, hiszen ennek révén nem csak a felületre nyitott, illetve a felület közeli hibák válnak kimutathatóvá, hanem az alapanyag teljes térfogata átvilágíthatóvá válik
A módszer alapja az alapanyagban történő hanghullámok terjedésén, és az eltérő akusztikai ellenállású közegek határfelületén bekövetkező visszaverődésen alapul. A visszhang jelek helyéből, amplitúdójából és sűrűségéből lehet következtetni a térfogati hibák lokációjára, méretére és gyakoriságára.
Ezzel a módszerrel nem csak varrathibák állapíthatóak meg, öntvények, vagy bármilyen más ultrahangozható előgyártmány térfogati vizsgálata is elvégezhető vele. Ezzel szükség esetén például forgácsolás előtt át lehet világítani a megmunkálandó öntvényeket, hiszen egy esetleges zárvány az öntvényben tönkreteheti a forgácsoló szerszámot, ha az megmunkálás közben nyitja fel a térfogati hibát.
Ennek a módszernek is vannak azonban korlátai. A módszer használhatóságát korlátozza a vizsgált alapanyag vastagsága, illetve mérete, hiszen a túl kis próbadarabon nincs elég mozgástér a fej mozgásához.
4. Anyagvizsgáló labor
Az anyagvizsgálati tevékenységek bővülésével szükségessé vált egy olyan, kifejezetten erre a célra kialakított helyiség létrehozása is, amely biztosítja a vizsgálatok elvégzéséhez szükséges megfelelő munkakörnyezetet. Az új anyagvizsgáló laborban ellenőrzött és biztonságos körülmények között végezhetők el a különböző roncsolásmentes anyagvizsgálatok.
A helyiség kialakításakor kiemelt szempont volt a vizsgálatok tárgyi és környezeti feltételeinek biztosítása. A megfelelő méretű munkafelület és az előírt fényerősséget biztosító, igazolt fényforrás támogatja a vizsgálatok szakszerű elvégzését. A vizsgálatokhoz szükséges vegyszereket, aeroszolokat és műszereket erre a célra kijelölt vegyszertároló szekrényben helyezzük el.
Az anyagvizsgáló labor létrehozása fontos lépés a Mediagnost Kft. saját minőségellenőrzési képességeinek bővítésében. A vizsgálatok házon belüli elvégzésével közvetlenebb ellenőrzést biztosíthatunk az alapanyagok és gyártott alkatrészek megfelelősége felett, támogatva ezzel a megbízható, következetes gyártási minőség fenntartását.
A gyártási minőség biztosításában azonban nemcsak az ellenőrzési módszereknek, hanem az azokat megelőző szakmai folyamatoknak is meghatározó szerepük van. Különösen igaz ez a hegesztésre, ahol az alkalmazott technológia mellett a szakember felkészültsége és szaktudása is alapvetően befolyásolja az elkészült kötések minőségét. Cikkünk következő részében ezért a hegesztői minősítések jelentőségét, azok szerepét és a Mediagnostnál alkalmazott minősítési gyakorlatot mutatjuk be.